

Типы и материалы стальных шаров шаровых мельниц
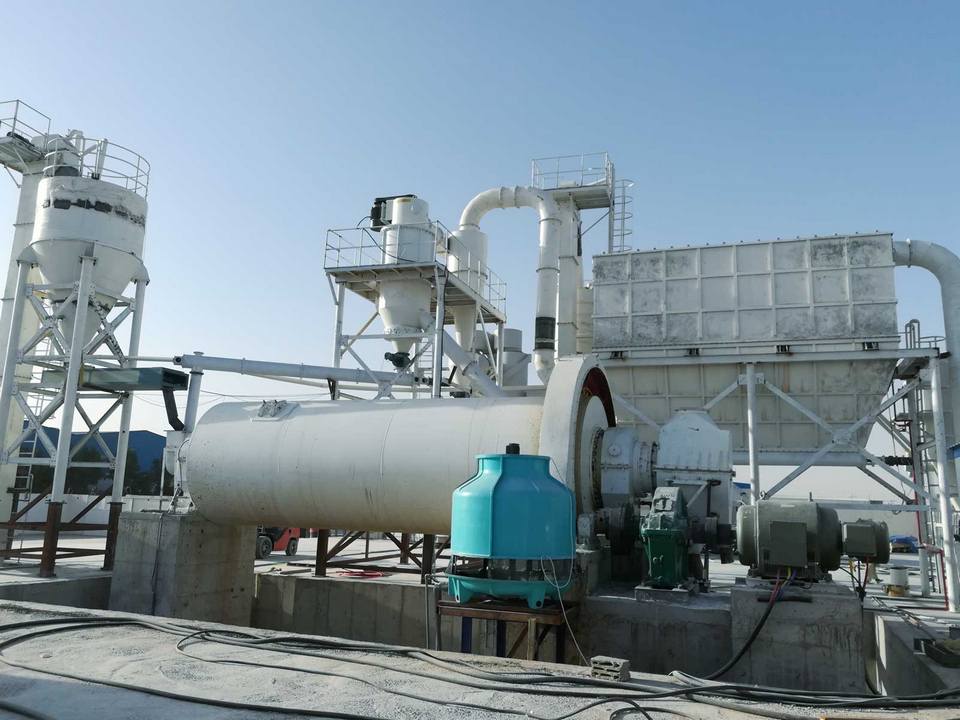
Шаровая мельница является ключевым оборудованием для измельчения материалов после дробления. Это основная машина во многих отраслях промышленности, таких как цементная и химическая промышленность. Компоненты стальных шариков занимают важное место в оборудовании шаровых мельниц, они управляют работой всей машины и влияют на объем производства.
Типы стальных шаров шаровых мельниц
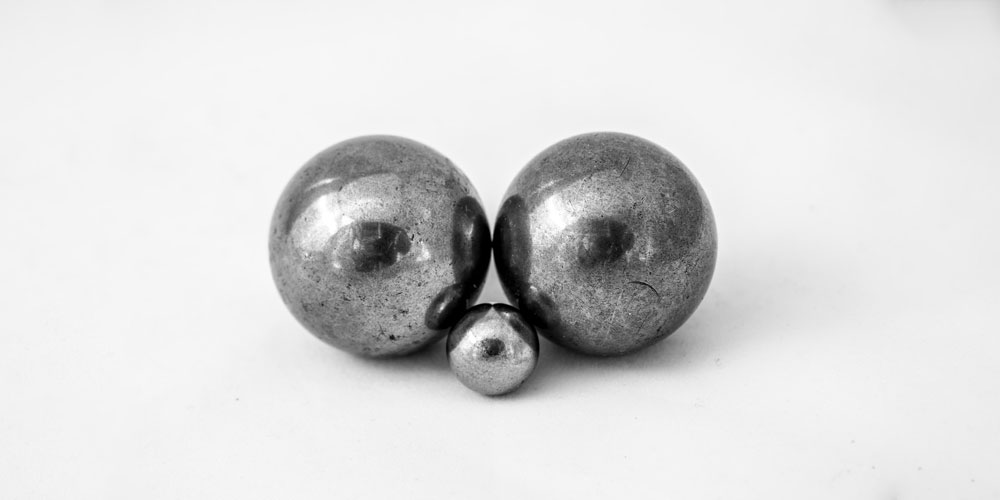
1. Кованые стальные шарики: используйте более износостойкие материалы, такие как 60Mn, 65Mn, которые обладают характеристиками хорошего качества, хорошей ударопрочностью, высокой прочностью и хорошей износостойкостью.
2. Литые стальные шарики: производство стальных литых шаров относительно просто, а производственные затраты невелики. Он обладает такими характеристиками, как низкое энергопотребление, высокая ударная вязкость, гибкость и т. Д., А поскольку его легко освоить, он завоевал расположение большинства пользователей.
3. Горячекатаный стальной шар, фрезерованный на шаровой мельнице: он обладает характеристиками хорошей формовки, небольшими геометрическими допусками и стабильным качеством. Скорость износа низкая, срок службы в 2-5 раз больше, чем у существующих шариков из чугуна и кованой стали, а цена умеренная.
Материал стального шара шаровой мельницы
1. Сталь с высоким содержанием марганца: этот материал обладает хорошей прочностью, технологичностью и низкой ценой. Его главная особенность в том, что под действием большего ударного или контактного напряжения поверхностный слой будет быстро производить наклеп, а его индекс наклепа в 5-7 раз выше, чем у других материалов, значительно повышается износостойкость.
2. Шарик из низкоуглеродистой стали. Стальной шар из низкоуглеродистого сплава имеет хорошую прочность и низкую цену. В тех же условиях срок его службы более чем в два раза превышает срок службы литых шаров с низким содержанием хрома.
3. Чугун с высоким содержанием хрома: износостойкий материал с отличной стойкостью к истиранию, но с низкой ударной вязкостью, хрупким разрушением и дорогой.
4. Высокоуглеродистая и высокомарганцовистая легированная сталь: в основном используется легированная конструкционная сталь, содержащая хром, молибден и другие элементы, с высокой твердостью и хорошей вязкостью. При тех же условиях работы его срок службы более чем в два раза превышает срок службы шариков из высокомарганцовистой стали.
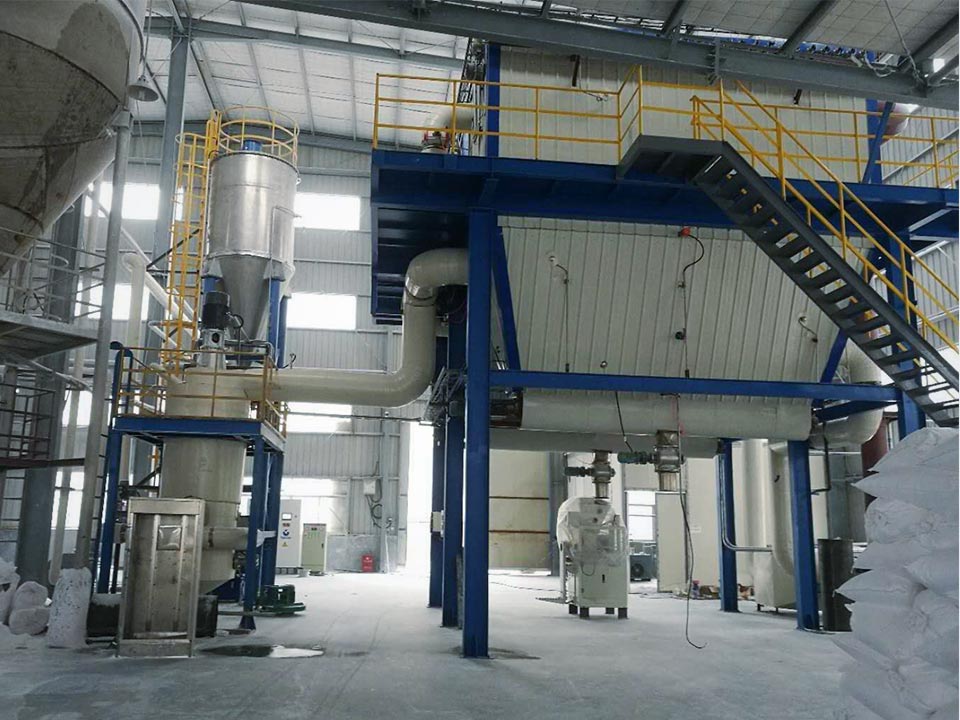
Ежедневное обслуживание и удаление пыли мешочного импульсного пылеуловителя
Во время пробной эксплуатации нового рукавного фильтра особое внимание следует уделить проверке следующих моментов:
1) Направление вращения, скорость, вибрация подшипников и температура вентилятора.
2) Соответствуют ли объем удаляемого воздуха, а также давление и температура каждой контрольной точки проекту.
3) Состояние устройства фильтровального мешка, будь то падение мешка, неплотное отверстие, истирание и т. Д. После использования, можно судить путем визуального осмотра состояния выпуска дымохода после его ввода в эксплуатацию.
4) Обратите внимание на то, есть ли конденсат в багажном отделении и не заблокирована ли система удаления золы. Избегайте инфаркта и коррозии. Когда обрастание серьезное, это повлияет на работоспособность хозяина.
5) Регулировка цикла очистки и времени очистки. Эта работа является важным фактором, влияющим на производительность и работу пылеулавливателя.
6) Если время очистки слишком велико, прилипший слой пыли будет удален, что станет причиной протечки и повреждения фильтровального мешка. Если время удаления пыли слишком мало и пыль с фильтровального мешка еще не удалена, работа фильтра возобновляется. Сопротивление быстро восстановится и будет постепенно увеличиваться, что в конечном итоге скажется на эффекте нанесения. В начале эксплуатации часто возникают некоторые неожиданные условия, например, аномальная температура, давление, влажность и т. Д. Могут вызвать повреждение новой установки.
Тестовая эксплуатация оборудования напрямую влияет на возможность его ввода в нормальный режим работы. При неправильном обращении рукавный фильтр может быстро потерять свою эффективность. Поэтому необходимо проявлять осторожность и осторожность, чтобы хорошо поработать при тестовой эксплуатации оборудования.
1. Часто проверяйте рабочее состояние регулирующих клапанов, импульсных клапанов, таймеров и т. Д.
Выход из строя резиновой диафрагмы импульсного клапана - обычное явление, которое напрямую влияет на эффект очистки. Это оборудование относится к фильтру внешнего типа, мешок снабжен каркасом. Необходимо проверить, ослаблены ли детали, фиксирующие фильтр-мешок, достаточно ли натяжения фильтровального мешка и гладкая ли опорная рама, чтобы избежать истирания фильтрующего мешка. Для удаления пыли используется сжатый воздух, поэтому необходимо удалять масляный туман и капли воды, а водомасляный сепаратор необходимо часто очищать.
2. Избегайте конденсации.
Во время использования необходимо предотвратить охлаждение газа ниже точки росы в камере мешка, особенно при использовании рукавного фильтра под отрицательным давлением. Из-за того, что оболочка часто пропускает воздух, температура воздуха в помещении с мешком ниже точки росы, и мешок с фильтром будет влажным, что приведет к прилипанию пыли к мешку с фильтром, блокированию отверстий в ткани, что приведет к сбою при очистке и вызывает падение давления в пылеуловителе. Если он слишком велик, он не может продолжать работу, а некоторые образуют мешки с пастой и не могут удалить пыль.
Во избежание конденсации температура газа в пылеуловителе и его системе должна быть на 25 ~ 35 ℃ выше точки росы (например, температура точки росы встроенного шлифовального станка для печи составляет 58 ℃, а рабочая температура должна быть выше 90 ℃), чтобы обеспечить хороший эффект использования фильтровального мешка.
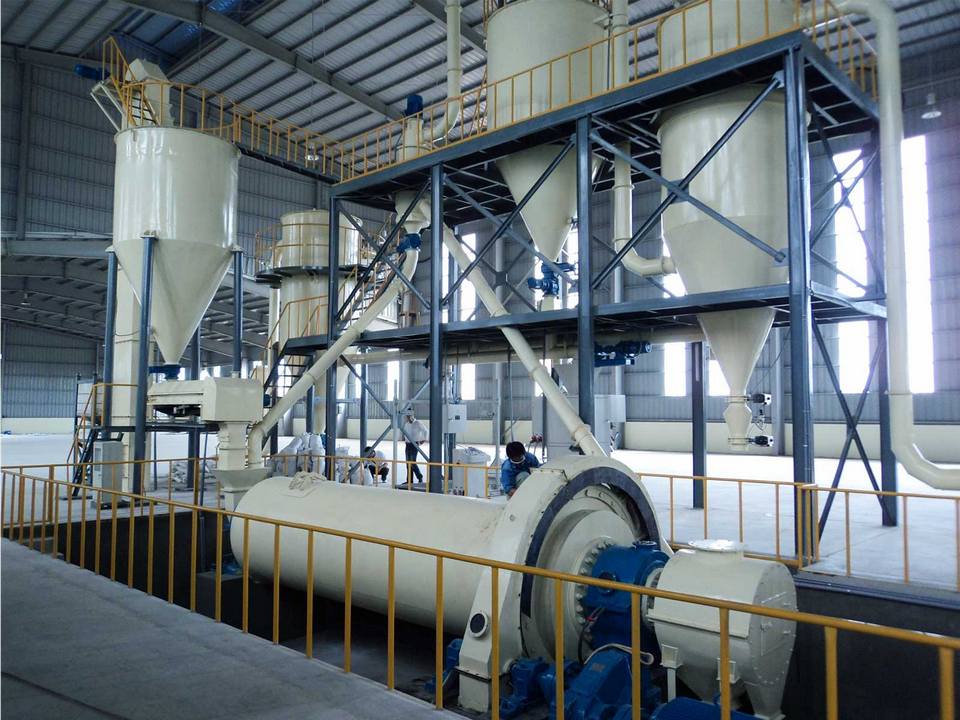
Меры по уходу за шаровой мельницей
Техническое обслуживание шаровой мельницы является обязательным для оператора. Разработка разумных мер по техническому обслуживанию - это ключевой метод продления срока службы шаровой мельницы, увеличения производительности и снижения частоты отказов, а также прямой метод.
- Содержите оборудование в чистоте
Работа по очистке является обязательным условием для шаровой мельницы. Только удалив все загрязнения внутри и снаружи машины, можно обеспечить нормальную работу оборудования. Если примесей будет слишком много, не только будет затруднен запуск оборудования, но также произойдет измельчение и плохая производительность. Главное - вызвать определенное повреждение оборудования. Рекомендуется регулярно чистить шаровую мельницу, например, основание. Когда в основе слишком много примесей, она легко заржавеет. Поэтому в первую очередь следует удалить загрязнения и очистить основу.
- Разумная смазка
После первого использования шаровой мельницы и непрерывной работы в течение одного месяца смазочное масло необходимо заменить один раз (выберите подходящее смазочное масло). При замене необходимо удалить все смазочное масло и очистить шаровую мельницу, а затем заменить ее новым смазочным маслом. При последующем использовании шаровой мельницы смазочное масло необходимо заменять каждые шесть месяцев работы. Когда обнаруживается слишком большая нехватка масла, следует вовремя проанализировать причину. При этом следует усилить смазку каждой точки смазки. Рекомендуется добавлять смазку в точку смазки каждую неделю в период обкатки, за исключением особых требований.
- Периодическая проверка
Регулярно проверяйте и ремонтируйте все детали шаровой мельницы, чтобы не только вовремя обнаруживать неисправности и проблемы в машине, но и предотвращать возникновение неисправностей. При этом будет сохранена шаровая мельница. Например, проверьте, есть ли утечка масла на поверхности стыка, есть ли утечка воды и есть ли явление утечки, и определите состояние использования застежки. В частности, для некоторых уязвимых частей необходимо увеличить частоту проверок и своевременного технического обслуживания и ремонта, чтобы продлить срок службы деталей и увеличить срок службы шаровой мельницы.
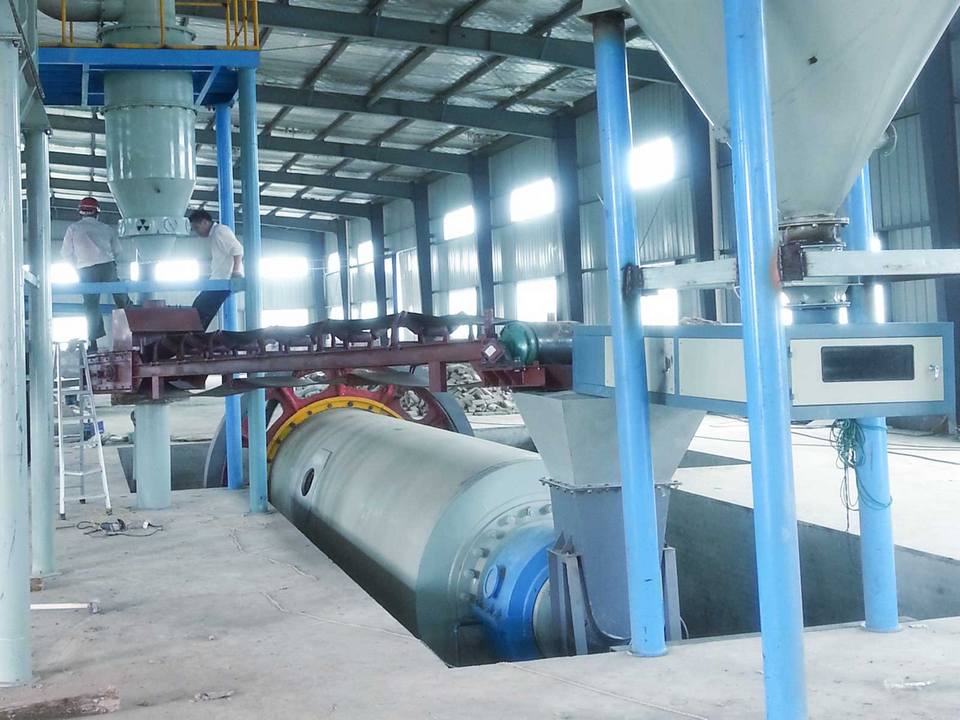
Факторы, влияющие на производительность шаровой мельницы
Шаровая мельница - это широко используемое измельчающее оборудование, и производительность является важным показателем для измерения качества шаровой мельницы. Итак, какие факторы влияют на производительность шаровой мельницы?
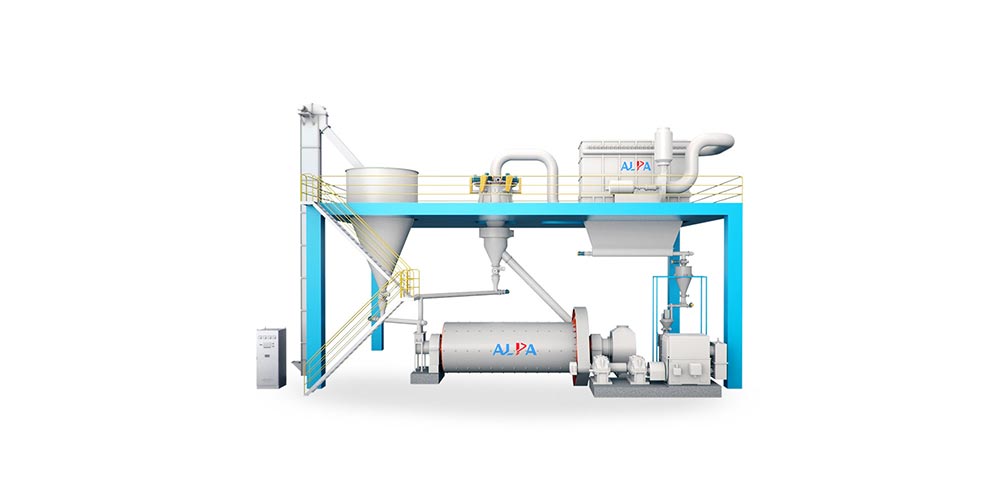
1. Объем мельницы. В нормальных условиях, чем больше объем мельницы, тем выше производительность.
2. Какое содержание воды в материале? Если содержание воды в материале будет слишком высоким, это повлияет на равномерность кормления и сделает кормление слишком длинным. Во-вторых, если влажный материал подается слишком много, это может вызвать явление «липкого измельчения». Поэтому обычно требуется влажность корма.
3. Грузоподъемность мелющего тела. После того, как мельница проработает какое-то время, производительность будет становиться все ниже и ниже. Это связано с тем, что при ударе и измельчении мелющего тела в цилиндре, мелющее тело изнашивается, поэтому мелющее тело необходимо вовремя пополнять. Но дело не в том, что чем больше абразивов, тем лучше. Если стальные шары накапливаются слишком высоко, удар стальных шаров о материал будет замедлен, и, наоборот, снизится производительность измельчения.
4. Время шлифования. Если время измельчения слишком короткое, это приведет к недостаточному измельчению материала. Кроме того, частый запуск мельницы сокращает срок службы оборудования. Если время измельчения слишком велико, температура в цилиндре повысится, что повлияет на эффективность измельчения.
5. Шаровая мельница «полного помола». После того, как шаровая мельница проработала в течение определенного периода времени из-за чрезмерной подачи в шаровую мельницу или увеличения размера частиц материала, или из-за чрезмерной влажности материала, поступающего в мельницу, зазор решетки решетки пластина будет заблокирована, из-за чего материал в мельнице не сможет вовремя выгрузиться из мельницы и «насыщенное измельчение». Это явление влияет на производительность шаровых мельниц. В этом случае необходимо отрегулировать материалы, очистите швы решетки и увеличьте вентиляцию мельницы.
6. Добавление шлифовальной добавки. Шлифовальные добавки могут способствовать измельчению материалов, но большинство из них являются веществами с высокой поверхностной активностью и подходят не для всех материалов, поэтому количество добавляемых шлифовальных добавок должно соответствовать определенной пропорции.
Когда выясняется, что производительность шаровой мельницы становится все ниже и ниже во время производственного процесса, следует провести расследование, чтобы выявить проблему и как можно скорее возобновить производство.
Почему следует модифицировать поверхность талька
Тальк находит широкое применение в различных отраслях промышленности. В качестве неорганического наполнителя он может улучшить жесткость, прочность, твердость и смазывающую способность продуктов. С развитием и потребностями современной промышленности предъявляются все более высокие требования к характеристикам талька, особенно спрос на ультратонкий тальк на внутреннем и внешнем рынках.
Почему следует модифицировать поверхность талька?
Как и другие неметаллические минеральные порошковые материалы, поверхностная органическая обработка тальком очень необходима. Это связано с тем, что поверхность порошка талька содержит гидрофильные группы и обладает высокой поверхностной энергией. Что касается неорганических наполнителей и органических полимерных молекулярных материалов, существуют большие различия в химической структуре и физической форме, отсутствие сродства и необходимость Поверхностная обработка частиц талька проводится для улучшения силы межфазного связывания между порошком талька и полимером и улучшить однородную дисперсию и совместимость частиц порошка талька и полимера.
Кроме того, когда на покрытия наносят ультратонкий тальк, из-за его большой площади поверхности требуется больше смачивающих дисперсий, которые трудно диспергировать и которые влияют на характеристики покрытий. В настоящее время некоторые тальковые порошки с высокой маслоемкостью в латексных красках не обрабатываются многими производителями или обрабатываются только простой обработкой поверхности, поэтому его применение сильно ограничено.
Метод модификации поверхности талька
Механизм модификации талька заключается в использовании некоторых небольших молекул или полимерных соединений с амфотерными группами для модификации поверхности одного или двух материалов, которые должны быть составлены, с целью лучшего объединения двух материалов.
Особенности продукта модификатора талька
Модификатор талька представляет собой полимер с низкой молекулярной массой, который объединяет функции шлифовальной добавки, модификации, смазки, сцепления, диспергирования и т. Д. Каждая молекула имеет несколько амфифильных групп, и ее адсорбция на поверхности неорганического порошка является частью граней амфифильных групп. поверхность неорганического порошка, а другая часть обращена к масляному раствору и связывается с раствором за счет межмолекулярной силы или водородной связи, тем самым образуя трехмерный барьер для предотвращения контакта и агломерации частиц, и играет роль в межчастичном взаимодействии. дисперсия.
Модификатор талька обладает превосходными модифицирующими, измельчающими, диспергирующими и связывающими эффектами, которые могут значительно снизить маслоемкость порошка, придать порошку гидрофильные и липофильные характеристики, а также улучшить совместимость с системой смол, чтобы достичь низкого уровня требования к вязкости при производстве пластмасс и резины.
(1) Метод модификации покрытия поверхности
Метод модификации поверхностного покрытия заключается в покрытии поверхности частиц поверхностно-активным веществом или модификатором талька, так что поверхностно-активное вещество или модификатор талька объединяется с поверхностью частицы посредством адсорбции или химической связи, придавая частицам новые свойства и делая частицы совместимостью с полимером улучшается.
(2) механохимический метод
В этом методе используются измельчение, трение и другие методы для уменьшения относительно крупных частиц, так что поверхностная активность частиц становится больше, то есть повышается адсорбционная способность поверхности, процесс упрощается, стоимость может быть снижена, а качество продукта легче контролировать.
Зачем нужно модифицировать поверхность карбоната кальция
Модификация поверхности - важное средство, необходимое для улучшения характеристик нанесения карбоната кальция, улучшения применимости, расширения рынка и потребления. В будущем функционализация и специализация станут основными тенденциями развития карбоната кальция, а рыночный спрос на различные модификации поверхности, специальный карбонат кальция, будет становиться все больше и больше.
Почему карбонат кальция должен подвергаться модификации поверхности?
- Улучшить диспергируемость карбоната кальция
Ультратонкость - важный способ улучшить качество карбоната кальция, но чем меньше размер частиц карбоната кальция, тем выше поверхностная энергия, тем сильнее адсорбция и тем серьезнее явление агломерации.
Посредством модификации поверхности модификатор может быть ориентирован на адсорбцию на поверхности карбоната кальция, так что поверхность имеет зарядовые характеристики. Из-за отталкивания одного и того же заряда карбонат кальция нелегко агломерировать, тем самым обеспечивая хорошее диспергирование в матрице.
- Улучшить совместимость карбоната кальция
Посредством модификации поверхности можно повысить совместимость и сродство между карбонатом кальция и организмами, тем самым улучшив характеристики продукта с резиновыми или пластиковыми композитными материалами.
- Уменьшить маслоемкость карбоната кальция
Модификация поверхности является важным средством снижения маслопоглощающей способности порошка. После модификации поверхности карбонатом кальция агрегированные частицы уменьшаются, степень диспергирования улучшается и зазор между частицами уменьшается. В то же время покрытие поверхности карбоната кальция модифицированными молекулами уменьшает пустоты в частицах, и это покрытие также изменяет карбонат кальция. Его поверхностные свойства ослабляют его поверхностную полярность, трение между частицами становится меньше, а смазывающая способность становится лучше, поэтому упаковка становится более плотной, плотность упаковки увеличивается, а величина поглощения масла снижается.
- Расширение рынка высококачественного карбоната кальция
Карбонат кальция без модификации поверхности имеет плохую совместимость, легко агломерируется и плохо влияет на нанесение, и эти недостатки становятся более очевидными по мере увеличения дозировки.
Благодаря модификации поверхности карбонат кальция имеет хорошее сродство к границе раздела фаз и пониженное всасывание масла. Его можно лучше применять в высокотехнологичных областях, таких как пластмассы, покрытия, резина, производство бумаги, герметики и воздухопроницаемые мембраны, чтобы улучшить качество продукции и еще больше снизить себестоимость продукции прикладных компаний.
- Придайте карбонату кальция более функциональные свойства
Карбонат кальция без модификации поверхности может использоваться только в качестве традиционного наполнителя, и область его применения и дозировка будут подлежать определенным ограничениям. Благодаря модификации поверхности карбонат кальция становится многофункциональным модификатором.
Карбонат кальция, покрытый диоксидом кремния на поверхности, может частично заменить белую сажу и восполнить недостатки белой сажи в некоторых свойствах; легкий карбонат кальция, покрытый металлом на поверхности, может улучшить некоторые особые свойства резиновых изделий; Композитный материал на основе карбоната кальция, покрытый диоксидом титана, может до некоторой степени заменять диоксид титана; его можно обработать фосфатом, алюминатом, силикатом или солью бария для получения кислотоустойчивого карбоната кальция.
- Повышение добавленной стоимости продуктов из карбоната кальция
В настоящее время у обычного карбоната кальция в моей стране есть избыток производственных мощностей, и конкуренция за недорогие продукты очень высока. После модификации поверхности карбоната кальция эффективность использования значительно улучшается, пользовательский опыт приятен, а цена продукта, естественно, увеличивается.
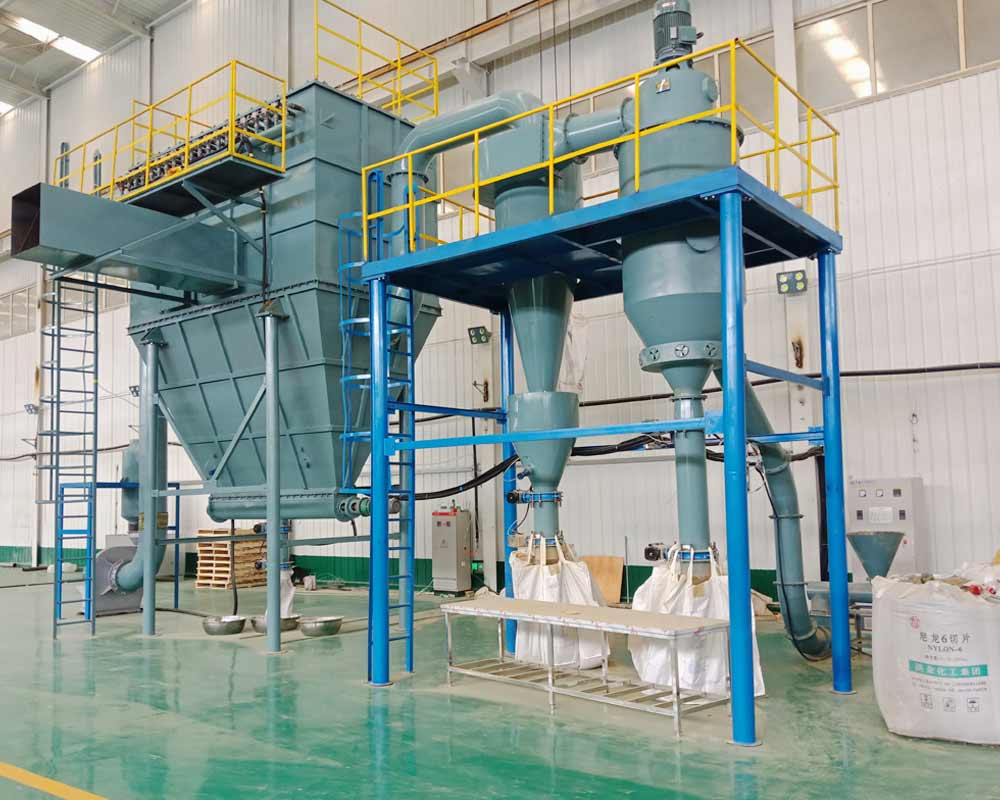
Рабочие места воздушного классификатора
В оборудовании для ультратонкой классификации основным продуктом является классификатор расхода воздуха. Необходимо понимать основные принципы работы классификатора расхода воздуха.
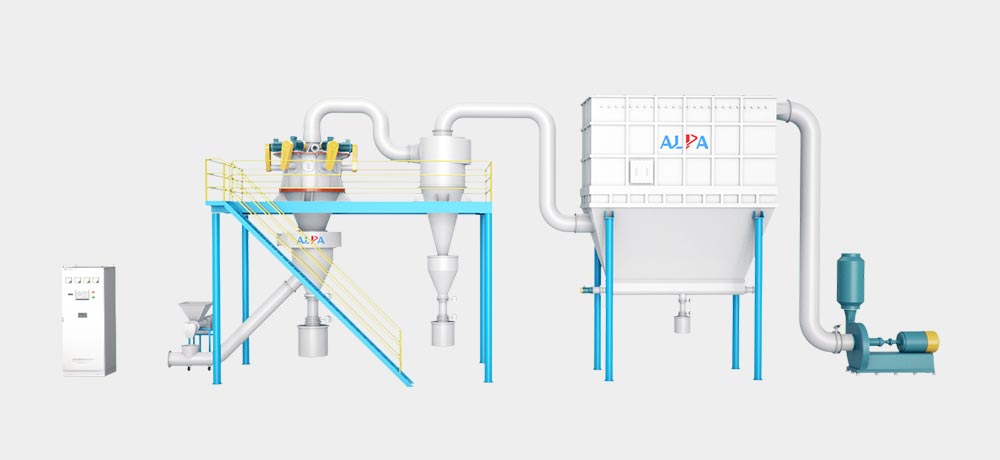
1. Перед запуском оборудования проверьте соединительные детали, уплотнения, проводку и т. Д. И начинайте работу только после того, как все проверки будут правильными.
2. Операция включения должна выполняться в соответствии с последовательностью включения. За 3 минуты до выключения прекратите подачу, а затем снова выключите, порядок обратный порядку запуска.
3. Объем подачи следует определять в соответствии с нагрузкой на главный двигатель, чтобы гарантировать, что основной двигатель находится под номинальной нагрузкой.
4. Тонкость отделенных частиц можно регулировать в соответствии с требованиями классификации.
5. Если необходимо разделить термочувствительные материалы, мощность главного двигателя должна быть немного ниже номинальной.
6. Размер воздушного объема в конвейере можно определить путем регулировки воздушной заслонки вентилятора.
7. Необходимо проверить натяжение ремня, чтобы предотвратить проскальзывание ремня.
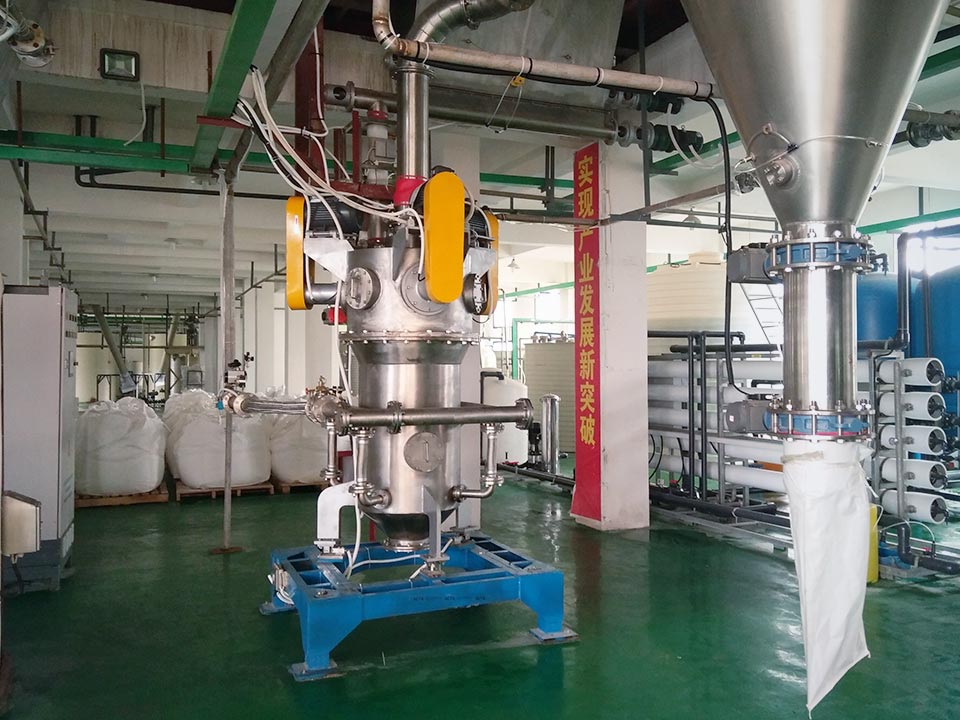
Правильное использование струйной мельницы
Область применения струйной мельницы очень широка, и при ее использовании необходимо уделять внимание некоторым вопросам, включая подготовительные работы и процесс работы перед запуском машины, работы по техническому обслуживанию и так далее.
1. Подготовка перед запуском
Убедитесь, что хост, соединительная машина, трубы и клапаны находятся в хорошем состоянии и могут ли нормально работать.
2. Включите
(1) Включите источник питания компрессора, клапан давления пылесборника и главный воздушный клапан, включите выключатель питания измельчителя воздушного потока и включите выключатель питания.
(2) Начните с нуля и постепенно установите заданную скорость.
(3) Включите питание вентилятора, циклонного сепаратора, пылеуловителя и зарядного двигателя, включите общее количество блоков питания, установите частоту инвертора и затем начните зарядку.
(4) Размер частиц готового продукта можно регулировать в соответствии с частотой и нагрузочной способностью сортировочного колеса.
3. Последовательность останова: преобразователь частоты-питатель-главный воздушный клапан-компрессор-градуировочная крыльчатка мотор-циклон материал, переключатель пылеудаления-вентилятор-общий источник питания-воздушный компрессор.
4. Техническое обслуживание
(1) Двигатель следует смазывать регулярно, но количество смазочного масла не должно быть чрезмерным, чтобы избежать чрезмерной температуры подшипников.
(2) Важно проверить износ рабочего колеса, винтового конвейера и шлифовального сопла.
(3) После измельчения материала резиновый порошок в машине следует очистить, чтобы избежать засорения, что повлияет на эффект измельчения.
(4) После определенного периода использования фильтр-мешок следует очистить или заменить.
5. Вопросы, требующие внимания
(1) Во избежание несчастных случаев во время работы разгрузочного оборудования доступ к разгрузочному отверстию невозможен.
(2) Скорость крыльчатки не должна превышать установленную, иначе температура будет слишком высокой, и крыльчатка и двигатель будут повреждены.
(3) Предохранительный клапан следует регулярно проверять для обеспечения безопасности.
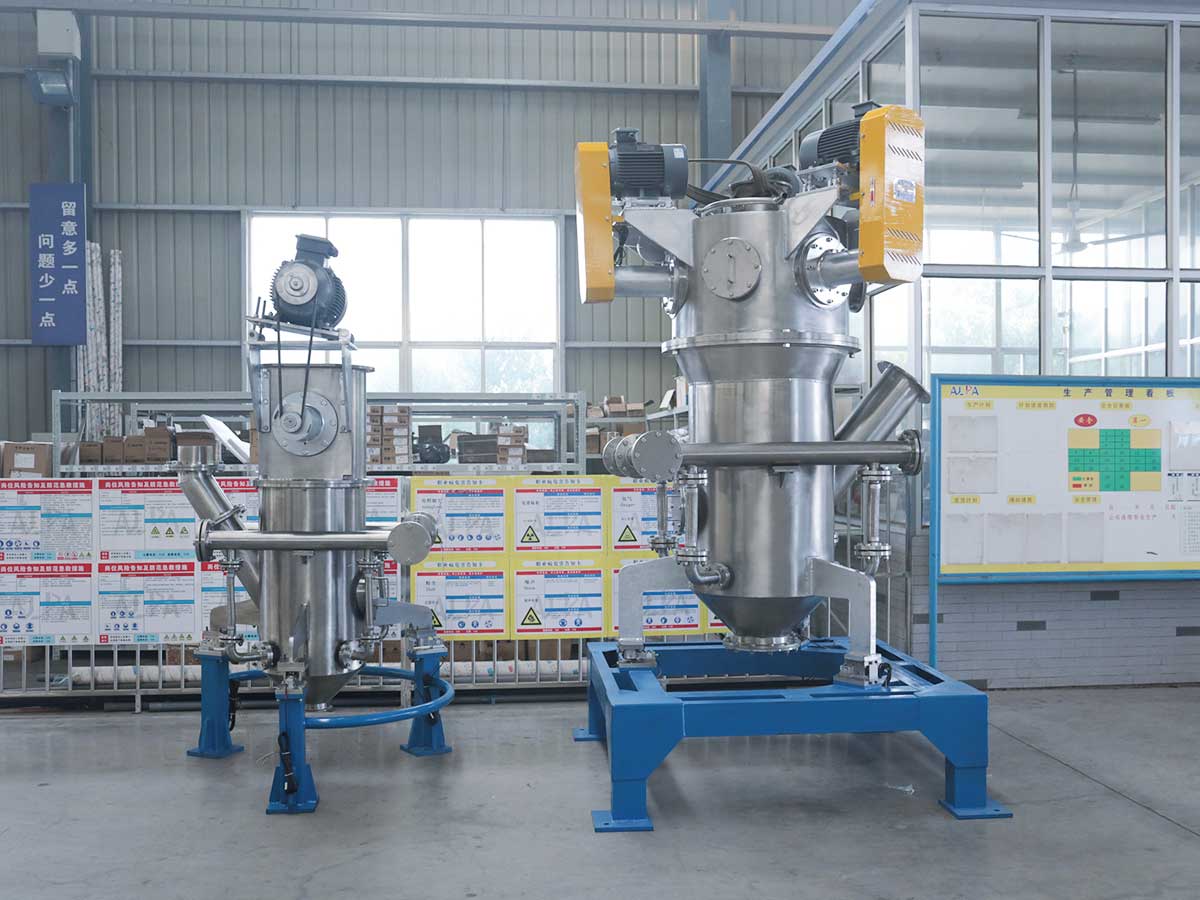
Детали, на которые нужно обращать внимание при использовании сверхтонкого измельчителя
Ультратонкий измельчитель имеет уникальную конструктивную схему. После доработки лезвие больше не используется, а режущая головка и гильза специально устанавливаются в соответствии с конструктивной структурой фюзеляжа. Для повышения эффективности и эффекта измельчения сверхтонкий измельчитель использует высокоскоростную ударную силу и силу сдвига, чтобы заставить материал в измельчающем цилиндре подвергаться сжатию, замешиванию и разрыву среды, что значительно сокращает время измельчения. и повышает эффективность измельчения; В то же время, поскольку материал псевдоожижен, и каждая частица имеет одинаковое напряженное состояние, его самовязкий эффект может сделать готовый продукт однородно диспергированной и точной группой композитных частиц, повысить плотность и биодоступность, а также улучшить Эффект микрошлифования и технологии.
Когда ультра-микрошлифовальный станок работает, измельчаемый материал подается в машину из загрузочного бункера со стороны корпуса машины. Он основан на устройстве шлифовальных валков, подвешенных на сливной раме основной машины, и вращается вокруг вертикальной оси. В то же время он вращается сам по себе. Центробежная сила заставляет шлифовальный валок раскачиваться наружу и плотно прижимать шлифовальное кольцо, так что лезвие лопаты зачерпывает материал, который должен быть отправлен между шлифовальным валом и шлифовальным кольцом, а шлифовальный валок выполняет измельчение материала. за счет качения и качения шлифовального валка.
Процесс ветровой сепарации: после измельчения материала вентилятор нагнетает ветром в основную раму, чтобы взорвать порошок, который сортируется классифицирующим устройством, расположенным над измельчающей камерой. Продукты, отвечающие спецификациям, попадают в циклонный коллектор с ветровым потоком и выгружаются через выпускное отверстие для порошка после сбора, что является готовым продуктом. Ветер возвращается в вентилятор из возвратного канала в верхнем конце большого циклонного коллектора. Путь ветра круговой и проходит под отрицательным давлением. Увеличенный объем воздуха в канале циркуляции воздуха выводится через выхлопную трубу между вентилятором и главным двигателем и поступает в небольшой сборник циклонов. Холодильник для очистки.
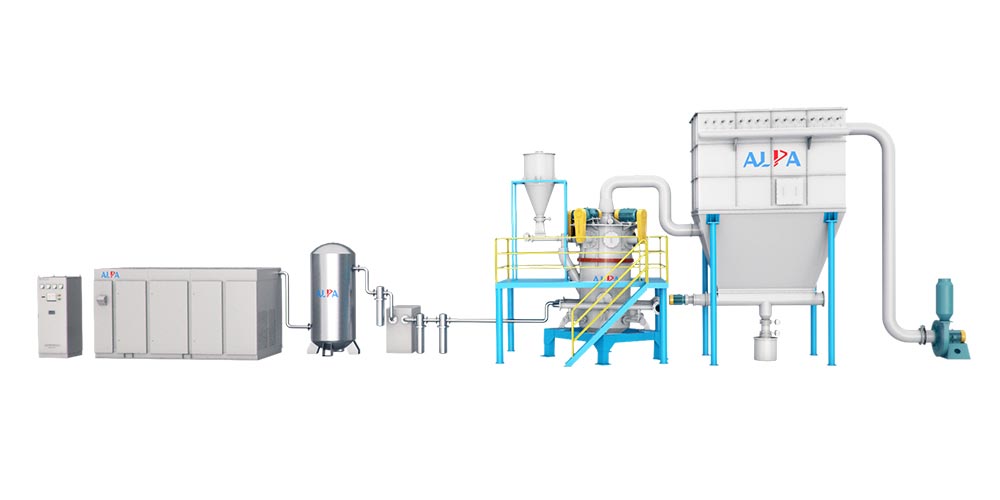
Ультра-микрошлифовальный станок состоит из трех частей: основного станка, вспомогательного станка и электрического блока управления. Он имеет различные свойства, такие как тип веялки, отсутствие сита, отсутствие сетки, однородный размер частиц и т. Д. Производственный процесс является непрерывным. Ультратонкий измельчитель достиг международного уровня и широко используется для измельчения материалов в фармацевтической, химической и пищевой промышленности. Ультра-микрошлифовальный станок представляет собой горизонтально наклоняемую конструкцию, состоящую из основания, двигателя, камеры дробления, крышки и загрузочного бункера. Загрузочный бункер и крышку можно наклонить под определенным углом, что удобно для очистки и ремонта материала в камере измельчения. Для обработки твердых и трудно измельчаемых материалов его также можно использовать в качестве вспомогательного оборудования для предыдущего процесса микрошлифования. Он не ограничен вязкостью, твердостью, мягкостью и волокном материала, и он может иметь хороший шлифовальный эффект на любом материале. .
Меры предосторожности для ультра-микрошлифовального станка:
1. Обычные лекарственные материалы не нуждаются в просеивании с помощью ультра-микродробильного станка, но для жемчуга и сталактитов, требующих точного размера частиц, просим пройти через просеиватель.
2. Измельченный материал должен быть высушен, особенно вязкий материал, который должен быть высушен, чтобы ультратонкий измельчитель имел лучший эффект измельчения. Объем не должен быть слишком большим, размером с ноготь мизинца.
3. Не очищайте размольный бак.
4. После использования станка для сверхтонкого шлифования выньте вилку из розетки, чтобы избежать любой опасности, вызванной прикосновением к переключателю.
5. Когда скорость снижается, проверьте, хорошо ли вентилируется трубка из ткани для мелкого заполнителя сверхтонкого измельчителя или слишком много материала в приемном цилиндре. Выключите выключатель питания).
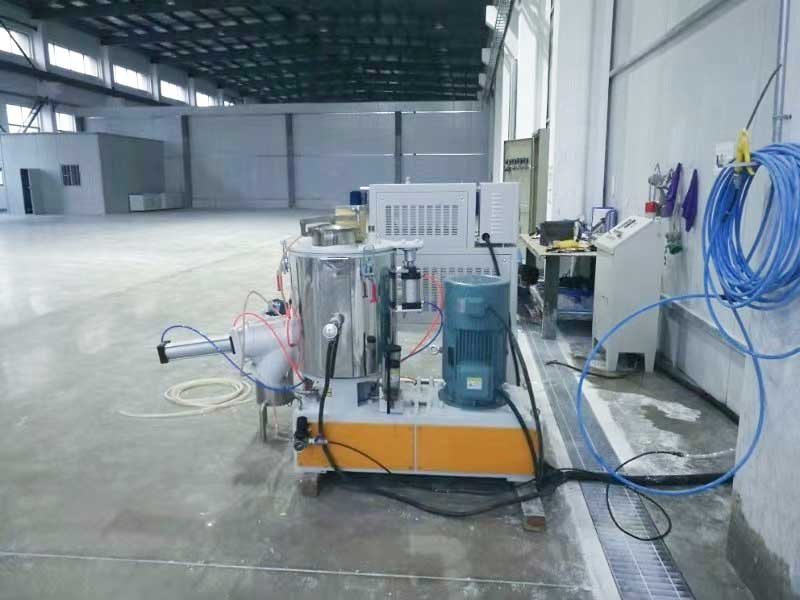
Какие факторы связаны с эффектом модификации поверхности ультратонкого порошка?
Модификация поверхности порошка в основном предназначена для снижения энергии ультратонкого порошка с помощью порошкового модификатора для достижения эффекта однородной дисперсии. Эффект модификации поверхности порошка связан с технологией обработки порошка, технологией обработки конечных продуктов, совместимостью системы, формулой материала и другими.
1. Природа порошкового сырья.
Удельная площадь поверхности, размер частиц, гранулометрический состав, удельная поверхностная энергия, физические и химические свойства поверхности и агломерация порошковых исходных материалов - все это влияет на эффект модификации и является важными факторами для выбора составов порошковых модификаторов, методов обработки. и оборудование. один.
Например, физические и химические свойства поверхности порошка, такие как электрические свойства поверхности, смачиваемость, функциональные группы или группы, характеристики растворения или гидролиза, напрямую влияют на его взаимодействие с молекулами модификатора порошка, тем самым влияя на эффект модификации его поверхности. В то же время физические и химические свойства поверхности также являются одним из важных факторов при выборе процесса модификации поверхности.
2. Формула модификатора порошка.
Модификация поверхности порошка в значительной степени достигается действием порошкового модификатора на поверхность порошка. Следовательно, формула (разновидность, дозировка и использование) порошкового модификатора имеет важное влияние на эффект модификации поверхности порошка и характеристики нанесения модифицированного продукта. Формула модификатора порошка является узконаправленной, то есть имеет характеристики «ключа для открытия замка». В рецептуру порошкового модификатора входит выбор разновидностей, определение дозировки и использования и т. Д.
При выборе порошкового модификатора следует всесторонне учитывать свойства порошкового сырья, использование или область применения продукта, а также такие факторы, как процесс, цена и защита окружающей среды, и основанные на структуре и свойствах продукта. модификатор порошка и его связь с порошком. Механизм действия, целенаправленный отбор.
3. Процесс модификации сверхтонкой поверхности.
После определения формулы порошкового модификатора процесс модификации поверхности является одним из наиболее важных факторов, определяющих эффект модификации поверхности. Процесс модификации поверхности должен соответствовать требованиям или условиям нанесения порошкового модификатора, обладать хорошей диспергируемостью по отношению к порошковому модификатору и обеспечивать равномерное и прочное нанесение порошкового модификатора на поверхность порошка; в то же время процесс требуется простой, хорошая управляемость параметров, стабильное качество продукции, низкое потребление энергии и низкий уровень загрязнения.
Поэтому при выборе процесса модификации поверхности следует учитывать как минимум следующие факторы:
① Характеристики порошкового модификатора, такие как растворимость в воде, гидролиз, точка кипения или температура разложения и т.д .;
②Будь то измельчение на передней стадии или подготовка порошка влажным или сухим. Если это мокрый процесс, рассмотрите возможность применения мокрой модификации;
③Метод модификации поверхности. Метод определяет процесс. Например, для химического покрытия поверхности можно использовать сухой или влажный процесс; но для осаждения неорганического порошкового модификатора можно использовать только мокрый способ.
В настоящее время широко используемые процессы модификации поверхности в основном включают сухой процесс, мокрый процесс, измельчение и модификацию поверхности, объединенные в один процесс, методы сушки и использования порошкового модификатора, объединенные в один процесс, и т. Д.